高要市金利永信五金厂产品中心:精密五金冲压件加工精度控制要点
冲压精度,从来不只是模具的事
在五金冲压行业摸爬滚打久了,你会发现一个现象:同样的模具图纸,不同厂家做出来的零件,精度能差出整整一个等级。这不是设备新旧的问题,而是对精度控制逻辑的理解深浅。高要市金利永信五金厂在服务汽车、电子、家电客户的过程中,积累了一套自己的方法论,今天拆开聊聊。
一、误差从哪儿来?三个常被忽视的源头
很多人以为冲压精度主要靠模具,其实材料回弹、送料步距、模具温度才是真正的“隐形杀手”。以0.8mm厚的SPCC冷轧板为例,弯曲后回弹量通常在0.5°~1.5°之间,若不做补偿,累积到多工位连续模上,最终孔径位置偏差可能超过±0.05mm——这已经超出多数精密件的公差带。
另外,高速冲压时模具温度每升高10℃,模具钢的硬度会下降约2HRC,刃口磨损速度翻倍。这是很多工厂忽略的变量。
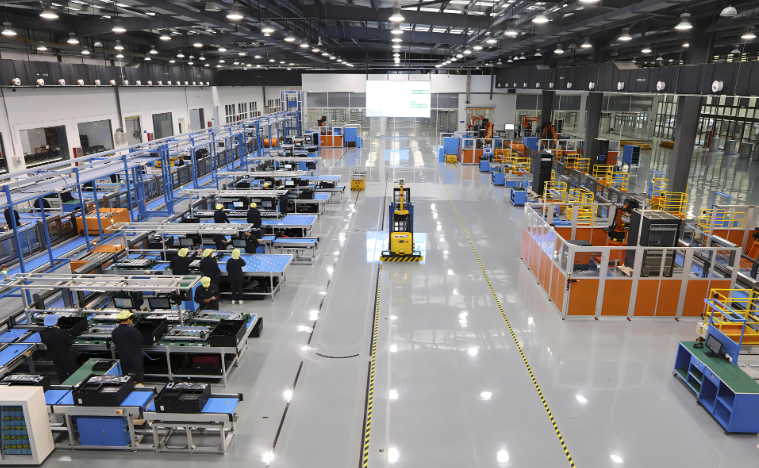
二、我们的控制方案:从源头锁死公差
高要市金利永信五金厂在内部推行“三阶控制法”:
- 进料端:采用伺服送料机配合光栅尺闭环检测,送料精度控制在±0.02mm以内,比传统机械送料提升40%稳定性;
- 模具端:关键折弯位预留回弹补偿角,并通过试模数据反向修正,将回弹量压到0.2°以内;
- 环境端:车间恒温控制在23±2℃,避免热胀冷缩导致的批量性尺寸漂移。
这套方案不是理论堆砌。去年我们为一个家电客户做电机机壳连续模,产品平面度要求0.03mm,初期良品率只有87%。引入模具温度实时监控后,发现是冲裁频率过高导致局部过热,将SPM从120降到95,良品率直接拉到98.6%。
三、给同行和采购方的几点实操建议
如果你是采购方,别只盯着报价单。问三个问题:你们怎么监控模具温度?回弹补偿是静态还是动态?送料精度用什么检测?答不上来的供应商,大概率靠“经验”吃饭,而不是靠数据。
如果你是同行,建议从最小批量开始做SPC统计。哪怕只测孔径和外形尺寸,连续记录200个数据点,你就能看到设备和模具的真实状态,而不是靠感觉调机。
精度,是设计出来的,更是管理出来的
高要市金利永信五金厂始终认为,冲压件的精度上限由模具决定,但下限由过程控制决定。我们愿意在前期多花30%的调试时间,换取后期99%以上的稳定产出。这不是口号,是每一条连续模上刻着的数字。
未来,我们会继续在微冲裁、高强钢回弹模拟上投入,也欢迎有精度困扰的客户带着图纸来聊——一次试模,胜过十次电话沟通。